塑料周转箱选型,核心是四个硬指标:材质(PP 还是 HDPE)决定低温脆性,尺寸链(600×400 模数)决定托盘与车厢利用率,堆码参数(静载、动载、层数)决定堆高上限,循环管理(标识、清洗、报废标准)决定单趟成本。把这四个数定下来,报价才有可比性。
塑料周转箱和一次性包装的分界线
周转箱的价值不在单只价格,而在循环次数。一次性纸箱或塑料袋的单趟成本是单价本身;周转箱的单趟成本是”采购价 ÷ 循环次数 + 每次清洗与回收成本”。在正常工业环境下,注塑周转箱的循环次数通常可达数百次,寿命三到五年;冷链、露天堆场、强紫外线环境会显著缩短这个数字。
所以选型的第一步不是看箱子,而是先问三个问题:装什么、走多远、回不回得来。回不来的循环包装,成本一定高于一次性包装。
材质:PP 与 HDPE 怎么选
两种材料占周转箱的绝大多数,差别集中在低温与抗冲击。
| 指标 | PP(聚丙烯) | HDPE(高密度聚乙烯) |
|---|---|---|
| 常温刚性 | 高,箱壁可做得更薄 | 略低 |
| 低温脆性 | 均聚 PP 在 0℃ 附近明显变脆 | 低温韧性好,可到 -30℃ 以下 |
| 耐候性 | 需加抗紫外助剂 | 同样需要,但老化速率略低 |
| 常见场景 | 常温车间周转、生鲜配送 | 冷库、冷链、室外堆场 |
冷链场景不要为了省几块钱用均聚 PP 箱体。共聚 PP 或 HDPE 的低温抗跌落能力差异,在 -18℃ 跌落测试里会直接表现为箱体开裂,而不是”稍微硬一点”。
食品接触场景还要注意材质是否为新料、是否符合 GB 4806.7 对食品接触用塑料材料的要求;装生鲜、水产的周转箱参考 GB/T 5737《食品塑料周转箱》的相关要求,重点看箱体内表面是否易清洗、有无积水死角。
尺寸链与模数
周转箱不是按”能装下”来选的,是按模数选的。国际通行的物流模数以 1200×800 mm 或 1200×1000 mm 托盘为基础,向下整除得到 600×400 mm、400×300 mm 这类基础箱型。600×400 是应用最广的一档,因为它能在 1200×800 托盘上每层码放四只,方向旋转后仍无空隙。
尺寸链要连着算四层:
- 托盘层。 每层箱数与托盘利用率,目标是矩形铺满、不留大于半个箱的空隙。
- 车厢层。 托盘在车厢内的摆放方式,决定单车载多少。
- 货架层。 若为立体库,箱口外尺寸要与货架横梁净距匹配。
- 内容物层。 内尺寸要能容纳标准内衬袋或隔板,而不是刚好卡住产品。
可折叠箱与套叠箱能节省回程体积,但代价是装载状态下的堆码强度和箱体寿命通常低于固定式箱。回程距离长、空箱占比高时才划算。
堆码与承载
供应商给的两个数字含义不同,要分开看:
- 静载。 堆码时最底层箱体承受的重量,取决于堆码层数与单箱毛重。
- 动载。 搬运、叉车、运输振动状态下的承载,通常按静载的一定比例取值。
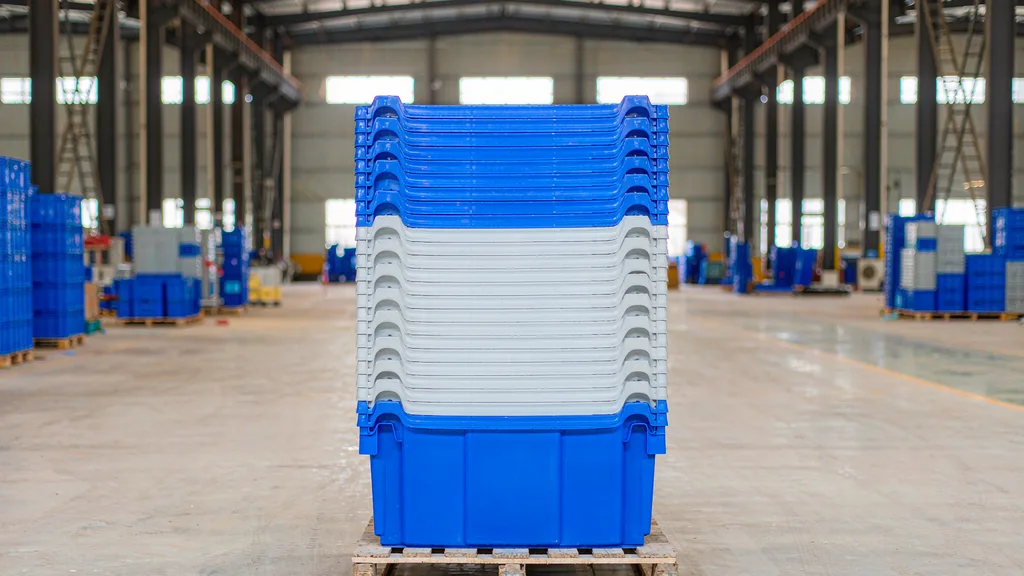
堆码层数不是越高越好。堆十层意味着底层箱体长期承受九层毛重,加上塑料的蠕变特性,箱体侧壁会缓慢外鼓,最终导致堆垛失稳。工程上常见的做法是把长期堆码层数控制在六层以内,超过则改用货架或加隔板分散载荷。
加强筋的布置方式比箱体壁厚更能决定堆码表现:
- 竖向筋提升堆码承载,横向筋提升抗侧撞。
- 箱底网格筋决定叉车与输送线的适配性,底面不平会在滚筒输送线上卡住。
- 箱口翻边是堆码受力的关键部位,翻边开裂是周转箱最常见的失效形式。
循环管理与单趟成本
循环包装的经济性靠管理,不靠箱子本身。四个管理要素:
- 标识。 丝印、烫金、条码或 RFID。RFID 在闭环供应链里能把盘点与丢失率显著降下来,但单只成本上升,只有循环次数高时才摊得开。
- 清洗。 食品与医药场景必须有清洗规程,记录清洗温度、时间与消毒剂残留。
- 报废标准。 要明确写清:箱口翻边裂纹多长报废、侧壁变形多少报废、颜色老化到什么程度退出食品线。没有标准,破损箱会一直流入产线。
- 丢失率。 循环包装的真实成本对丢失率极敏感。丢失率从 2% 升到 8%,单趟成本可能翻倍,这是很多循环包装项目失败的直接原因。
常见问题 FAQ
塑料周转箱该选 PP 还是 HDPE?
常温车间周转选 PP,刚性好、可做得更薄;冷库、冷链、室外堆场选 HDPE 或共聚 PP,低温下不易脆裂。判断依据是产品所处的最低环境温度,而不是采购时的室温手感。
为什么大家都在用 600×400 这个尺寸?
因为它是 1200×800 托盘模数的整除尺寸,每层可码四只且旋转方向后仍无空隙,托盘与车厢利用率最高。脱离这个模数,往往意味着运输环节长期浪费空间。
堆码层数最多能到几层?
由静载、单箱毛重和塑料蠕变共同决定。工程上长期堆码通常控制在六层以内;层数更高时应改用货架或加隔板分散载荷,而不是靠加厚箱壁硬扛。
可折叠周转箱值得用吗?
回程距离长、空箱运输占比高时值得。它的代价是装载状态堆码强度和箱体寿命通常低于固定式箱,且铰链是易损件,需要纳入报废标准管理。
食品行业用周转箱要注意什么?
材质应使用符合食品接触要求的原料,箱体内表面要易清洗、无积水死角,并配套清洗规程与记录。生鲜、水产用途可参考 GB/T 5737 的相关要求。
RFID 标签划算吗?
只有闭环、循环次数高、丢失率高的场景才划算。敞开式供应链里箱子回不来,RFID 只会增加单只成本,先解决回收机制再谈标签。
为什么循环包装项目最后算下来不省钱?
最常见的原因是丢失率失控和报废标准缺失。箱体丢失率每上升几个百分点,单趟成本就成倍上升;没有报废标准,破损箱持续流入产线,还会带来产品污染风险。
华数包装在为客户配套工业周转器具时,通常要求先提供托盘规格、堆码层数与供应链是否闭环这三项信息——这三个数据决定箱子该用哪种料、做多大、要不要可折叠。
延伸阅读:吨袋(集装袋)怎么选、25kg 重包装袋怎么选、包装验厂标准解析与编织袋怎么选。