包装后道工序,是软包装从”印刷复合好的膜卷”变成”消费者手里的成品袋”的全部环节,也是很多采购最容易忽视的部分。客户往往只盯着印刷效果和版面设计,却不知道分切、制袋、检验这些后道工序,才是决定成品率、密封质量和交货期的关键。本文以三边封袋、自立袋、拉链袋等常见袋型为例,完整拆解复合与印刷之后的包装后道工序,帮助你理解工厂的生产周期和质量控制点,在定制时把时间与预算花在刀刃上。
一、分切:把宽膜切成合适的宽度
复合、印刷完成的膜卷宽度往往超过一米,而一个袋子通常只有十几到几十厘米宽,所以后道工序的第一步就是分切。分切机把宽幅卷膜按订单宽度切成若干窄卷,同时完成废边切除和张力控制。
分切质量直接影响后续制袋:端面不齐、张力不均的膜卷,上制袋机后容易出现跑偏、起皱,导致废品率上升。此外,分切时的接头数量和损耗率,也是工厂成本控制的重要指标。采购在核价时可以留意成品率参数,这往往反映了工厂的管理水平。
二、制袋:决定袋型与密封的核心工序
制袋是整个包装后道工序的核心。制袋机把分切好的膜卷通过热封、切断成型为成品袋:三边封袋、背封袋、自立袋(底部风琴结构)、八边封袋、拉链袋、吸嘴袋等不同袋型,对应不同的制袋机和模具配置。
热封是制袋环节的技术关键,温度、压力、速度三要素必须匹配:温度太低封口不牢,温度太高容易产生封口起泡甚至烫穿薄膜。拉链、吸嘴、排气阀等辅料也在这个环节通过热封固定到袋体上,辅料定位是否精准,直接影响使用体验和密封性能。想深入了解最基础的袋型,可以看看我们之前的三边封袋详解。
三、检验:出厂前的最后一道防线
包装后道工序中的检验环节,决定了流入市场的产品质量。现代制袋机普遍配有在线检测:光电眼追踪色标、封口检测装置实时监控热封质量,发现问题自动停机报警。
成品下线后还有出厂检验:外观检查(印刷色差、袋面划伤、脏污)、尺寸抽测、封口强度测试、密封性测试(充气检漏)、跌落测试等。正规厂家会按AQL抽样标准执行,并出具出厂检验报告。批量下单时,建议明确要求每批附检测报告,这是最省事的质量兜底。
四、包装、入库与出货管理
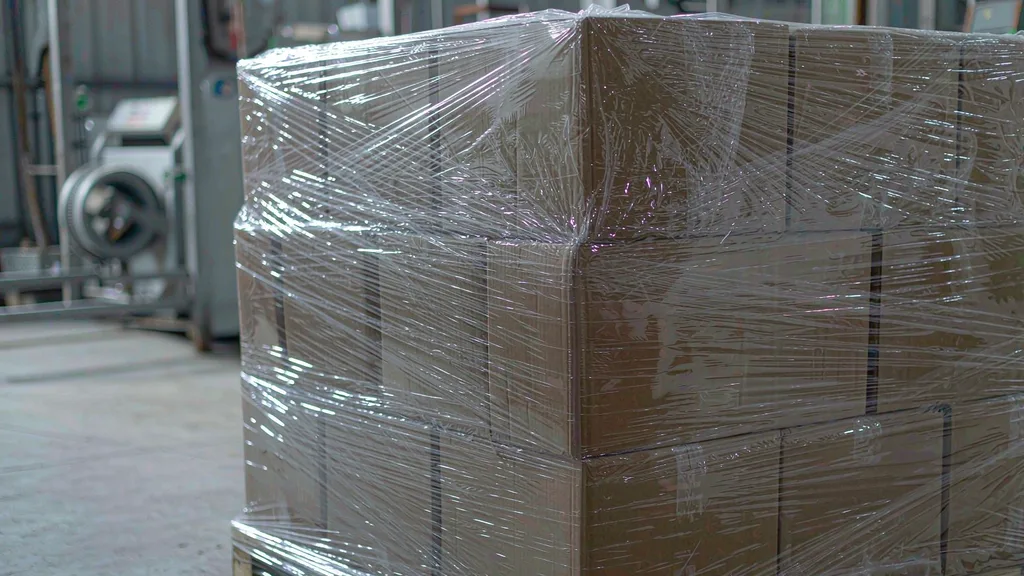
检验合格的成品袋进入包装工序:计数、装袋、装箱,外箱通常还要加防潮措施。尤其是出口海运订单,防潮包装做不好,袋子在集装箱里受潮发霉,损失巨大。
入库后按批次管理,记录生产日期、原材料批次和检验结果,实现全程可追溯。一旦终端出现质量问题,可以快速定位到具体批次和环节。可追溯体系也是食品级客户验厂时的必查项。
五、后道工序如何影响交期
很多客户以为交期主要取决于印刷,实际上制袋环节往往是产能瓶颈。制袋机速度、订单数量、换单时模具和辅料的切换时间,都会影响整体交期。旺季时制袋产能紧张,插单难度大,交期波动也更明显。
建议下单时预留充足的后道工序时间:普通袋型制袋周期通常三到七天,带拉链、吸嘴、异形结构的订单还要更久。把分切、制袋、检验、包装入库的时间都算进去,交期规划才不会翻车。
总结与建议
包装后道工序虽然藏在幕后,却直接决定袋子好不好用、密封可不可靠、交期准不准。选择工厂时,除了看印刷能力,更要考察制袋设备数量、检验流程和批次管理能力。把前端的复合、印刷工艺和后端工序放在一起通盘评估,才能找到真正靠谱的合作伙伴。关于前段工艺,可以参考我们的复合包装工艺详解和包装印刷工艺完全指南,前后贯通,理解整条生产线。
有定制需求?欢迎联系华数包装,从结构设计到后道工序,我们全程把关。
更多软包装知识与行业资讯,欢迎访问欧姆包装中文站。