包装摩擦系数(COF)是卷膜在自动包装机上能不能稳定走膜的第一道门槛:外表面动摩擦系数失控,膜要么在导辊上打滑造成印刷套准漂移和封口错位,要么”拉不动”导致放料张力异常和停机。对上自动包装线的食品厂来说,COF 不是包装厂 datasheet 上的一个装饰性数字,而是和热封温度、抗拉强度同一等级的关键来料指标。
本文从定义、测试方法、爽滑剂机理到上机异常排查,把包装摩擦系数这条技术线一次讲透。
什么是包装摩擦系数
摩擦系数(Coefficient of Friction, COF)是两个接触面之间摩擦力与正压力的比值,分为静摩擦系数(μs)和动摩擦系数(μk)。对软包装来说真正决定上机表现的是动摩擦系数,它描述膜面在相对滑动过程中的阻力水平。
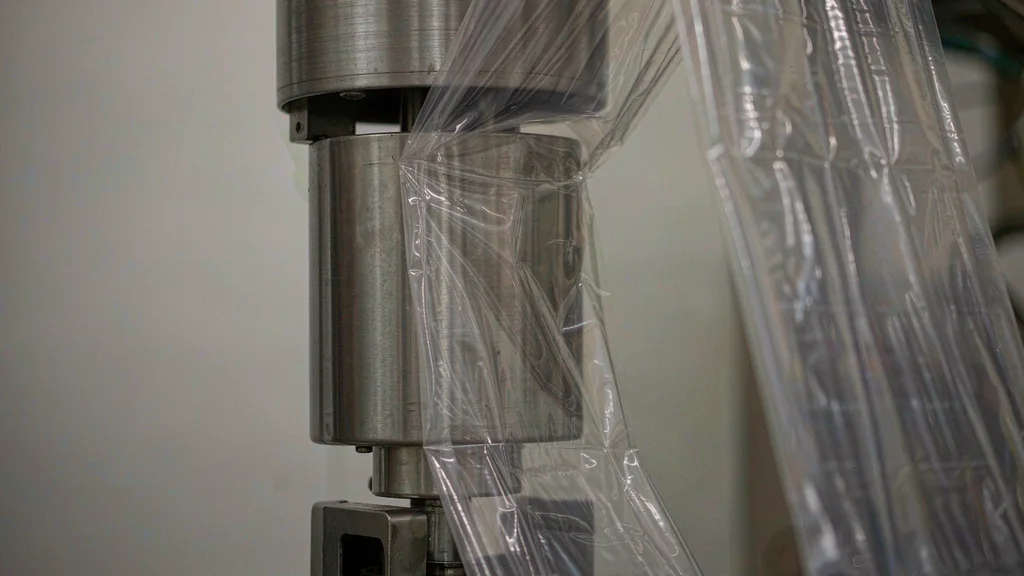
测试方法国内依据 GB/T 10006《塑料薄膜和薄片摩擦系数测定方法》,对应国际标准 ISO 8295 和 ASTM D1894。标准测试条件是 23℃、50% 相对湿度下,让膜试样与不锈钢滑块(或膜对膜自配对)以规定速度相对滑动,记录力值曲线后算出系数。
要特别注意一个常被忽略的点:COF 是”这对面”的属性,不是膜自己的属性。同一卷膜对不锈钢和对另一层 PE 膜的摩擦系数完全不同,所以谈指标时必须说清”对什么面”。上机相关的通常是外层膜面对金属成型器和导辊的摩擦系数;卷芯与卷芯粘连则看膜对膜。
上机需要多大的包装摩擦系数
经验上,卷膜外表面动摩擦系数控制在 0.15–0.35 之间,多数高速立式包装机(VFFS)和枕式包装机能稳定走膜。低于 0.15,膜在导辊和成型器上容易打滑,张力反馈失真,出现印刷对位漂移;高于 0.40,放料阻力明显上升,高速线上表现为”拉不动”和膜面起皱。
| 场景 | 外层动摩擦系数参考区间 | 表现 |
|---|---|---|
| 高速 VFFS / 枕式包装机 | 0.15–0.25 | 走膜平稳,套准稳定 |
| 中速包装机 | 0.20–0.30 | 通用区间 |
| 自动装盒/理料输送面 | 0.25–0.40 | 需要一定”抓地力”防滑移 |
| 低温冷灌装/冷冻线 | 实测确认 | 常温合格不等于低温合格 |
注意一个反直觉的地方:不是越滑越好。堆码在托盘上的成品袋需要一定的袋面摩擦力防止滑垛塌垛,输送线上的单袋也需要摩擦力配合分张。所以来料指标要按”哪一面、对什么、用在哪”分别定义,这正是华数包装在做包装方案时会和客户逐一确认的内容。
爽滑剂是怎么起作用的
聚烯烃薄膜(PE、CPP)本身表面能高、摩擦大,需要加入爽滑剂才能降到上机区间。主流爽滑剂是芥酸酰胺(erucamide)和油酸酰胺(oleamide),添加量通常在 800–1500 ppm(约 0.08%–0.15%)。
它的作用机理叫”迁移润滑”:酰胺类分子与聚烯烃相容性有限,在薄膜冷却存放过程中持续从膜内部迁移到表面,形成一层单分子润滑膜。这意味着三件事:
1. COF 是随时间变化的量。 刚下线的膜 COF 偏高,存放 24–72 小时后爽滑剂迁移到表面,COF 才降到设计值。刚复合完就上机,和熟化放置一周后再上机,表现可能完全不同。 2. 温度决定迁移速度。 熟化温度高、时间足,爽滑剂迁移充分;冬季低温下迁移变慢,膜面”不够滑”,这就是为什么同样的膜夏天上机正常、冬天打滑。 3. 迁移过度也有副作用。 爽滑剂过量会在膜面析出形成雾度,还可能污染热封面导致封口强度下降,或影响后续印刷和制袋的附着力。
与爽滑剂配合的还有抗粘连剂(开口剂)——无机二氧化硅类微粒,作用是在卷膜层间撑出微小间隙,防止收卷后粘连,但它会增大表面粗糙度,对 COF 有轻微抬升作用。两者一个管滑动、一个管分层,配方上要平衡。
为什么冬天和夏天表现不一样
低温和高温是 COF 异常投诉的两大高发场景:
- 冬季低温:爽滑剂迁移速率随温度下降显著变慢,膜面润滑层不完整,表现为外层打滑异常、成型器处阻力大。对策是适当提高爽滑剂用量(与包装厂确认配方)、延长膜的存放熟化时间,或让膜卷在使用前在 23℃ 环境回温 24 小时。
- 夏季高温暴晒:运输途中车厢内温度可达 50℃ 以上,爽滑剂加速迁移并可能局部析出,表现为膜面发粘、雾度上升、热封部位污染。对策是避免膜卷长时间暴晒,入库后在阴凉处平衡存放。
上机异常的排查顺序
当自动包装机出现走膜不稳时,按下面的顺序排查,可以避免”先换膜再找原因”的弯路:
1. 确认现象归类:打滑(膜在辊上滑、套准漂移)还是拉不动(放料张力报警、膜面起皱)?两者方向相反,处理方式不同。 2. 测外层动摩擦系数:按 GB/T 10006 取样,23℃/50%RH 下测膜对不锈钢。打滑问题先看这个值是否低于 0.15。 3. 核对膜的存放时间:刚熟化完 48 小时内的膜 COF 未稳定,先放置再复测,不要直接判定不合格。 4. 检查设备侧:导辊平行度、辊面磨损与污染、放料张力设定,这些因素造成的走膜异常占了实际投诉的一半以上。 5. 看环境温度:低温季节优先考虑爽滑剂迁移不足,高温季节优先考虑析出污染。 6. 确认内层粘连:如果是卷层间打不开,那是抗粘连剂和收卷张力的问题,不是外层 COF 问题。
对应的来料验收建议写法:外层动摩擦系数(23℃,对不锈钢)0.15–0.30,按 GB/T 10006 测试,每批附实测值。这样的指标既可执行又给了配方调整空间,比笼统写”表面爽滑良好”有效得多。来料检验的完整框架可以参考我们写的 软包装来料检验怎么做?采购与工厂都要守住的8项验收标准;对摩擦敏感的膨化食品产线,还可以结合 膨化食品包装:从装袋到运输的破碎控制思路 一起看,把走膜稳定性和成品防破一起规划。
常见问题 FAQ
什么是包装摩擦系数(COF)? COF 是薄膜接触面之间摩擦力与正压力的比值,分为静摩擦系数和动摩擦系数。动摩擦系数描述膜面滑动过程中的阻力水平,是判断卷膜能否在自动包装机上稳定走膜的关键指标。
包装摩擦系数按什么标准测试? 国内按 GB/T 10006 测试,对应国际标准 ISO 8295 和 ASTM D1894,标准条件为 23℃、50% 相对湿度下膜试样与不锈钢滑块按规定速度相对滑动。
卷膜外层动摩擦系数多少合适? 多数自动包装机要求外层动摩擦系数在 0.15–0.35 区间,高速立式包装机建议控制在 0.15–0.25。低于 0.15 容易打滑,高于 0.40 会出现拉不动和膜面起皱。
爽滑剂是怎么让膜变滑的? 芥酸酰胺、油酸酰胺等爽滑剂加入聚烯烃薄膜后,会从膜内部逐渐迁移到表面形成单分子润滑层,从而降低摩擦系数。这个过程随时间、温度变化,所以刚下线的膜和存放几天的膜 COF 不同。
为什么膜在冬天上机容易打滑? 低温下爽滑剂迁移速率显著变慢,膜面润滑层不完整,摩擦系数偏高。对策包括与包装厂确认爽滑剂配方用量、延长存放熟化时间,以及上机前让膜卷在 23℃ 环境回温 24 小时。
爽滑剂加得越多越好吗? 不是。爽滑剂过量会在膜面析出,造成雾度上升、热封面污染、封口强度下降,还可能影响后续印刷附着。添加量通常控制在 800–1500 ppm,需要和抗粘连剂配方平衡。
来料验收时 COF 指标应该怎么写? 建议写明”外层动摩擦系数(23℃,膜对不锈钢)0.15–0.30,按 GB/T 10006 测试,每批附实测值”,明确测试条件、配对面和批次要求,避免笼统的”表面爽滑”表述。