选热收缩膜,先定三个参数:收缩率(横向与纵向分别看)、收缩温度窗口、收缩张力。食品集合包装多数用 POF(收缩率 60%–70%,起始收缩温度约 110–130 ℃),托盘和重物用 PE 收缩膜(厚度 50–150 μm,收缩率 20%–40%),PVC 因含氯与增塑剂问题在食品接触领域逐步退出。
热收缩膜是怎么工作的?
热收缩的原理是”取向—定型—回缩”。薄膜在挤出后于高弹态下被拉伸取向,分子链被拉开后迅速冷却冻结;再次加热到取向温度以上时,被冻结的分子链回缩到原来的无序状态,宏观上表现为收缩。
理解这一点,就能理解三个关键指标:
- 收缩率 =(收缩前长度 − 收缩后长度)÷ 收缩前长度 × 100%。测试方法见 ASTM D2732(薄膜自由线性热收缩率)。
- 自由收缩率与束缚收缩率不同。 实际包装中膜被内容物束缚,达不到自由收缩率的数值,剩余的那部分收缩会转化为收缩张力。张力过大就会拉破或把托盘带变形。
- 横向(TD)与纵向(MD)收缩率不相等。 集合包装需要横向收缩大、纵向收缩小,这样膜能箍紧四周而长度方向不会缩成”束腰”。
四种主流热收缩膜的参数对比
| 材料 | 常见厚度 | 收缩率 | 收缩温度窗口 | 主要优点 | 主要限制 |
|---|---|---|---|---|---|
| POF(多层共挤聚烯烃) | 12–30 μm | 60%–70% | 110–180 ℃ | 韧性好、耐低温、封口强度高、可回收 | 高温收缩炉能耗、厚度上限有限 |
| PE(LDPE/LLDPE) | 40–200 μm | 20%–50% | 150–220 ℃ | 强度高、抗撕裂、可做重包装 | 透明度与光泽不如 POF |
| PVC | 12–25 μm | 40%–60% | 100–150 ℃ | 成本低、收缩温度低 | 含氯、增塑剂与气味、回收难 |
| PETG(收缩套标) | 30–70 μm | 横向 60%–75% | 80–110 ℃ | 适合异形容器全周标签 | 只做套标,不做集合包装 |
食品行业的选择边界已经很清楚:直接接触食品的集合包装优先 POF;需要整体裹紧托盘或重物的用 PE;PVC 仅在不接触食品、且当地法规允许的场景保留。出口欧盟的订单还要核对 EU 10/2011 塑料食品接触材料法规,国内订单核对 GB 4806.7 与 GB 9685。
怎么按场景选厚度与材料?
| 场景 | 推荐材料 | 推荐厚度 | 说明 |
|---|---|---|---|
| 饮料、调味品多瓶集合装 | POF | 15–19 μm | 兼顾透明度与成本,替代传统外箱 |
| 冷冻食品外集合包装 | POF | 19–25 μm | POF 低温下不脆化,可耐 −40 ℃ 以下 |
| 托盘整体裹包(堆垛) | PE 收缩膜 | 80–120 μm | 收缩张力大,整垛稳定性好 |
| 建材、化肥等重物 | PE 收缩膜 | 150–200 μm | 抗穿刺、抗撕裂优先 |
| 异形瓶全周标签 | PETG 套标膜 | 40–50 μm | 横向高收缩贴合复杂曲面 |
| 小批量手工收缩 | POF | 19–25 μm | 热风枪即可完成 |
厚度的选择不是越厚越好。厚度升高会同时提高成本、降低透明度,并需要更高的收缩温度和更长的停留时间。判断的依据是内容物边缘的尖锐程度和堆垛后的受力,而不是重量本身。
收缩设备与工艺窗口
同一卷膜在不同设备上的表现差别很大,核心是三个变量:温度、停留时间、风速。
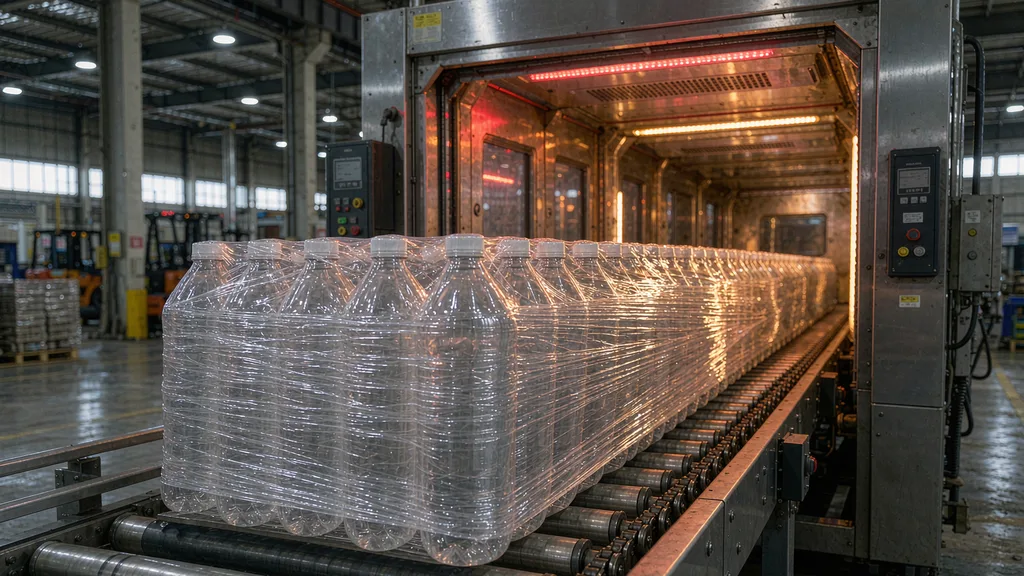
- 热风循环收缩炉(最常用):温度均匀,适合连续生产。关键是炉内风速与出风口布局,风速不足会造成局部收缩不全。
- 蒸汽收缩通道:传热效率高,收缩均匀,适合热敏感产品和异形容器的套标。
- 热风枪:只适合小批量和现场修补,人工一致性差。
调机时建议的做法是:固定风速,从推荐温度下限开始,每次升 5 ℃,观察膜的表面状态与贴合力,找到”刚好贴紧、无橘皮、无破口”的那一点,再上浮 5 ℃ 作为生产设定值。
膜的排气也很重要。收缩过程中袋内空气必须排出,否则会形成气泡和”鱼眼”。常见的做法是在膜上打微孔,孔位应避开受力集中处和印刷图案主体,孔径与孔距按线速和收缩速度匹配。
常见失效与排查
| 现象 | 主要原因 | 处理方向 |
|---|---|---|
| 收缩不全、发松 | 温度低或停留时间短 | 升温或降线速,检查炉内风速 |
| 表面橘皮、皱褶 | 温度不均或风速不足 | 调整出风口,降低升温速率 |
| 破洞、爆口 | 温度过高或膜偏薄 | 降温、加厚、检查内容物尖角 |
| 膜面发白雾化 | 温度远超窗口上限 | 降温,核对材料推荐温度 |
| 封切线开裂 | 封刀温度或硅胶垫异常 | 调整封切参数,检查切刀状态 |
| 四角出现”兔耳” | 横向收缩过大或长度留量不足 | 调整膜宽与纵横向收缩匹配 |
| 内容物被勒变形 | 收缩张力过大 | 降低收缩率或改用更厚、张力更低的膜 |
采购与验收要点
热收缩膜的报价通常按重量或按平方米,但真正决定成本的是每个包装的耗膜量和废品率。验收时建议明确以下六项:
- 厚度与公差:用测厚仪取多点,公差一般控制在 ±8% 以内
- 收缩率:按 ASTM D2732 抽测,横向与纵向分别记录
- 单位面积重量与每卷长度:换算成每千包的耗膜成本
- 封口强度与抗穿刺:尤其是重物与尖角产品
- 透明度和雾度:影响货架表现,可约定雾度上限
- 合规文件:食品接触用需 GB 4806.7、GB 9685 符合性声明,出口需 EU 10/2011 或 FDA 相关文件
如果同时在使用拉伸缠绕膜做托盘固定,注意两者不要混用场景:缠绕膜(拉伸膜)怎么选:机用与手用、预拉伸率与穿刺性能的判断方法讲的是靠自粘和拉伸回弹固定的体系,与热收缩完全是两个逻辑。若是把收缩膜作为卷膜上机使用,走膜与张力的基础概念见包装卷膜是什么?自动包装机的粮草全解读。重物外包装还需要整体考虑封口强度与堆码,可参考25kg 重包装袋怎么选:FFS 重膜、阀口袋与热封强度的取舍。
华数包装提供 POF 与 PE 热收缩膜的定制分切、印刷与打孔,可按线速和内容物形状匹配收缩率与厚度,并提供食品接触符合性文件。
FAQ
POF 和 PE 收缩膜最核心的区别是什么?
POF 薄、收缩率高、透明度好,适合食品集合包装;PE 厚、强度高、收缩张力大,适合托盘整体裹包和重物。两者不是替代关系,而是按受力等级分工。
收缩率是不是越高越好?
不是。收缩率越高,束缚状态下的收缩张力越大,容易勒变形或拉破。异形、易碎、软质内容物应选择中等收缩率并留足纵向余量。
PVC 收缩膜还能用在食品包装上吗?
直接接触食品的场景已普遍淘汰 PVC,原因是含氯、增塑剂迁移与回收困难。欧盟、日本等市场对含氯包装有明确限制,出口订单应优先选 POF。
冷冻食品为什么推荐 POF?
POF 在低温下仍保持良好的柔韧性和抗穿刺性,−40 ℃ 环境下不脆化,而 PVC 低温易发脆开裂。
收缩炉温度为什么不能一次调很高?
温度超过窗口上限会让膜面雾化发白、局部破洞,且破口往往出现在受力最大的边角。正确做法是从下限逐步升温,找到贴合良好且无缺陷的最小温度。
怎么判断厚度选得对不对?
看两个信号:收缩后边角是否破口(偏薄),以及成本是否明显高于同类方案(偏厚)。若两者都正常但堆垛后松动,应提高收缩率或改用 PE,而不是继续加厚。
打孔是必须的吗?
高速收缩和密闭性强的膜通常需要打微孔排气,否则会出现气泡和鱼眼。低速或膜本身透气性足够时可以省略,但要先用实际线速试机确认。