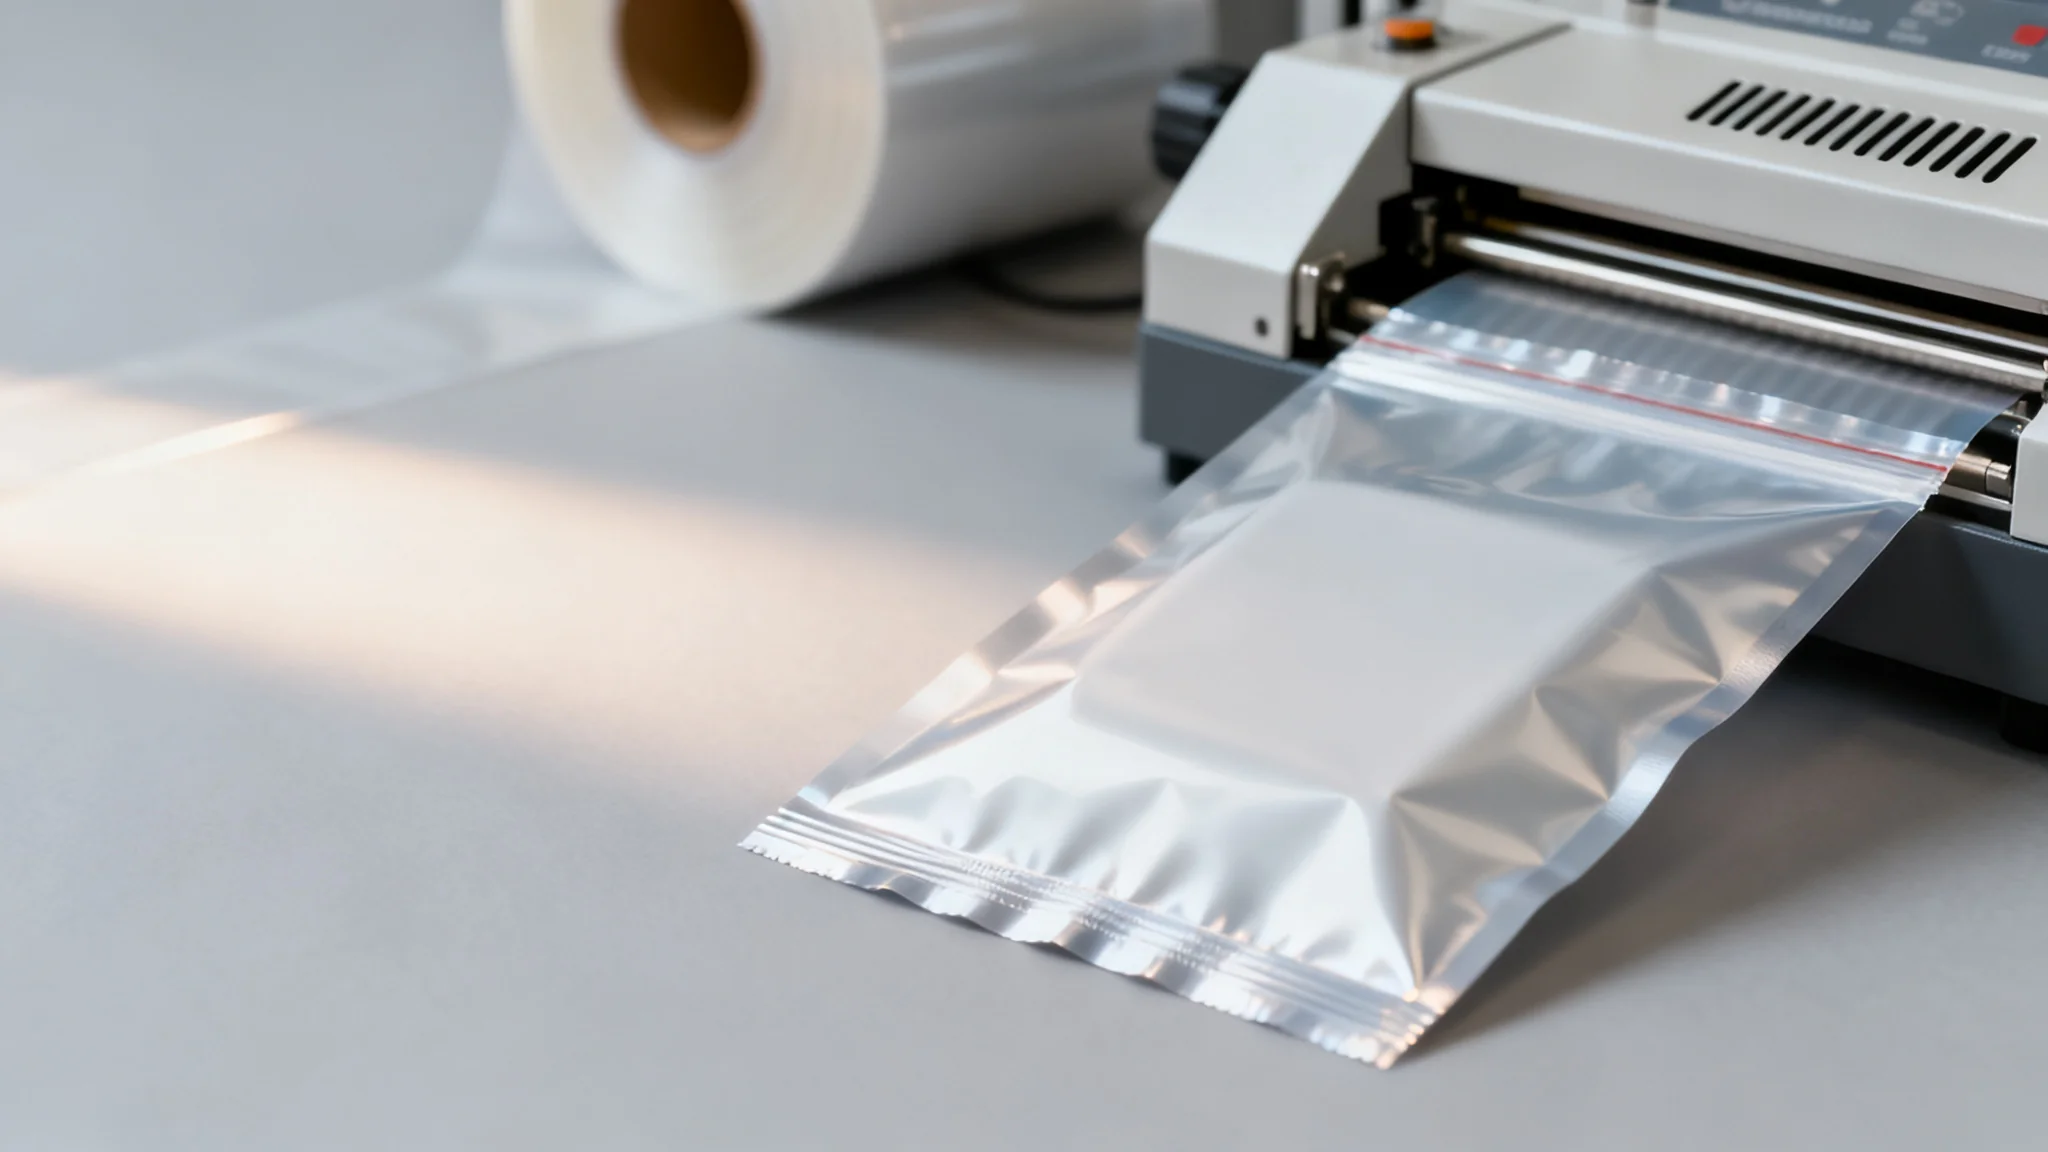
压缩包装袋的难点不在压,而在压完之后空气往哪走、封口扛不扛得住回弹。卷膜上线后,袋口敞开时靠压板把叠层里的空气挤出去,封刀在残余空气最少的一刻闭合;卷向、张力、保压时间任何一处没配好,袋子就会在装箱后慢慢鼓起来。下面按工艺顺序拆开:排气路径、封口参数、回弹控制、验证方法。
核心要点
- 排气路径要在袋型设计阶段定,不能等封口出问题再加针孔。
- 针孔排气便宜但双向透气,防潮要求高的产品要谨慎。
- 压缩状态下的封口需要更大压力补偿回弹,温度不是唯一的调节杆。
- 回弹按拆袋后 24 小时的厚度验收,不看下线瞬间的尺寸。
卷式压缩袋的排气路径怎么设计?
常见有三条:袋口敞开、压板挤压时自然排气;在封口区留断续封形成排气通道;在袋面打针孔或装单向阀。卷式袋的走向决定了前两条最经济:卷膜在成型器上已把袋口拉直,压板一压,空气沿袋口整条边排出,封刀随后闭合。要求压板面积大于叠层面积、封口前不松压,袋口不能被折叠或夹进产品边缘,否则排气截面被堵。
针孔、通道与单向阀的实际差别
针孔是机械或激光打穿膜层,成本最低,透气双向,压得越扁越容易被产品堵住,防潮性能随之下降。通道是在封口区做一段不封死或做窄的排气槽,排气量更大,代价是那道封口有效宽度变小、承压能力下降。单向阀解决的是“只出不进”,只在持续产气或抽真空后回气的产品上才有意义;对压缩棉品、尿垫这类几乎不产气的产品,阀口是防潮与成本的负担。
压缩封口的温度、压力与时间怎么配?
三个参数里,压力最容易被低估。压缩状态下的叠层一直在往外顶,封刀合上时若压力不足,封口层没有充分熔合,看上去封住了,装箱几小时后沿封口边缘起泡。温度决定熔合速度,但温度过高会让热封层过度流动,封口变薄、抗剥离下降;时间则是补偿,膜厚、层结构、有无铝箔都会改变需要的热量。可行的做法是固定压力与时间,先做温度阶梯,再用剥离强度与外观共同判定窗口。
封口区夹料与褶皱从哪来
三个来源最常见:无纺布裁切产生的纤维粉尘、产品边缘的毛边、袋口在成型器上被拉出的纵向褶皱。纤维粉尘夹在封口里形成通道,泄漏点只有零点几毫米,检漏时不易发现,装箱受压后才显形。除尘可加在成型器前,用离子风加毛刷配吸尘;褶皱要在成型器与压板的对中上解决,靠加大压力压平只会变成永久折痕。
回弹控制在工艺上落在哪几处
回弹无法消除,只能控制在可接受范围。保压时间上,压板到位后多停一两秒,让叠层内部空气从袋口走完;压板边缘做圆角、必要时分区加压,避免压出硬痕;封口后不要立刻装箱堆高,留一段静置时间让应力释放;装箱时砖型袋竖放比横放更抗压,横放会让上层重量压在下层封口边缘。
卷膜张力与收卷硬度对压缩保持的影响
张力偏大时膜被预拉伸,制袋后想回缩,袋面起细皱,封口边缘出现应力集中,压缩后更容易沿封口开裂;张力偏小则走膜不稳、套印漂移、封口位置跳动。收卷硬度影响整卷一致性:卷得太松外层放卷时抖动,卷得太紧内层被压出纵向条纹,成为薄弱线。卷式压缩袋对这两项更敏感,因为成品还要再受一次压缩载荷;卷膜与设备的匹配可参考包装卷膜的规格与设备配合。
排气与回弹怎么验证?
验证要分三层,缺一层就会在客户端暴露。第一层单袋:封口后立即测厚度,静置 24 小时再测,记录回弹量与均匀性。第二层封口:按 ASTM F88 做剥离强度,并在封口全长做负压或染色渗透,找针孔与通道。第三层整箱:装满做跌落与振动,再看堆码一周后的袋形。膜的水蒸气透过率可用 ASTM F1249 的方法在打样阶段先筛一遍,防潮要求高的产品尤其要做。
什么情况下不该用单向阀?
产品不产气、仓储期短、防潮要求高,这三种情况都不该加阀。阀口是结构上的开孔,靠膜片或硅胶片贴合密封,粉尘、纤维、低温都会影响贴合,长期堆码会让阀座变形。压缩棉品与尿垫在货架期内几乎不产气,装阀只增加一道焊接工序和一个泄漏点。真正需要阀的是持续释放气体的产品,或抽真空后需缓慢回气以避免袋形突变的产品。
装箱与堆码怎样配合压缩袋?
先定砖型尺寸公差,再定每箱片数与排列方式。压缩袋的厚度公差通常比普通袋大,纸箱内径要留出回弹余量,否则装箱时靠挤压塞进去,封口在箱内就开始受力。堆码时袋身竖放、封口朝上或朝内,避免封口边缘直接承压;托盘高度按纸箱抗压曲线定,不按经验层数定。
打样阶段要定哪几个工艺参数?
打样不是看袋子好不好看,是把参数定下来。固定记录六项:膜结构与总厚度、封口温度/压力/时间、保压时间、压板形状与面积、收卷张力、每箱片数与排列。这套做法适用于卷膜成型加压的产线组合,不适用于预制袋手工装箱。同类产品做对照更省事:三边封猫砂袋这类重载平口袋在封口与承压上的判断可以直接借用,宠物用品的整体包装口径见宠物食品包装解决方案。
结论
卷式压缩袋的工艺顺序是:先定排气路径,再定封口参数,最后调回弹与装箱。针孔、通道、单向阀各有代价,选之前先确认产品是否产气、防潮要求有多高。封口压力按压缩状态补偿,温度按阶梯试出窗口。验收按 24 小时回弹、封口全长检漏、整箱堆码三层做。参数能写进工艺卡并在换卷后复现,这套压缩袋才算跑通。
常见问题
卷式袋压缩后袋口总是回弹鼓起,先查什么?
先查封口前有没有松压。压板抬起后再封口,空气会立刻回到叠层里,封住的就是已经鼓起来的袋子。第二查保压时间是否够,叠层厚、片数多时需要更长时间让空气走完。第三查封口区有没有夹进纤维或褶皱,通道被封住后空气只能从封口缝里挤,表现为局部鼓包。
排气针孔会不会影响防潮?
会,而且影响比多数人预期的大。针孔的实际透气是双向的,压缩后膜面贴紧产品,孔口容易被纤维部分遮挡,看起来没影响,实际水蒸气仍从孔壁进入。防潮要求高的产品,优先用封口通道排气而不是针孔,或者把针孔位置安排在后续会被折叠覆盖的区域。
压缩封口的温度是不是越高越牢?
不是。温度过高时热封层过度流动,封口厚度变薄,剥离强度反而下降,外观上还会出现明显收缩与起皱。判断封口是否可靠看剥离强度与破坏形式:理想状态是封口层内聚破坏,而非界面脱落或膜材被拉断。做法是固定压力与时间,做温度阶梯,再结合外观与强度选窗口中间的设定,不要贴着上限跑,留出换卷与季节温差的余量。压缩包装袋的封口窗口要按实际膜结构试出来,换卷后复测一次。
卷膜张力调大一点,收卷是不是更整齐?
短期看更整齐,长期是隐患。张力过大时膜被预拉伸,内层被压出纵向条纹,制袋后这些条纹成为薄弱线,压缩后容易在条纹处开裂;合理的做法是按膜的厚度与宽度设张力,收卷硬度以放卷不抖动、不粘连为准,换卷后测量卷径与硬度是否一致。卷式压缩袋的成品还要再受一次压缩载荷,张力的余量应比普通袋留得更多。