吸嘴袋焊接强度不足时,问题很少只出在焊接参数本身,更多是吸嘴座结构、膜材匹配和检漏方法三者没有对上。工厂现场常见的情形是:换了膜没换焊接参数、换了吸嘴没复核焊缝、或者检漏方法根本照不到吸嘴座区域。这篇从工厂视角把三者怎么配合讲清楚,并给出从打样到量产的验证顺序。
焊接强度不足,问题出在哪个环节?
先按漏点和失效形态分流。漏在吸嘴座环缝,优先怀疑吸嘴与膜的热封层不匹配或焊接参数不适配;焊缝拉脱但膜面完好,问题通常在焊接温度、压力、时间三者的分配;膜面沿封边撕裂,则要看膜的横向热封强度是否被焊接峰值破坏。这三类失效的整改方向完全不同,所以排查第一步是把失效品切开做形态记录,而不是直接调参数。每次调整只动一个变量,否则下一轮失效还是说不清原因。
吸嘴座和膜材怎么配?
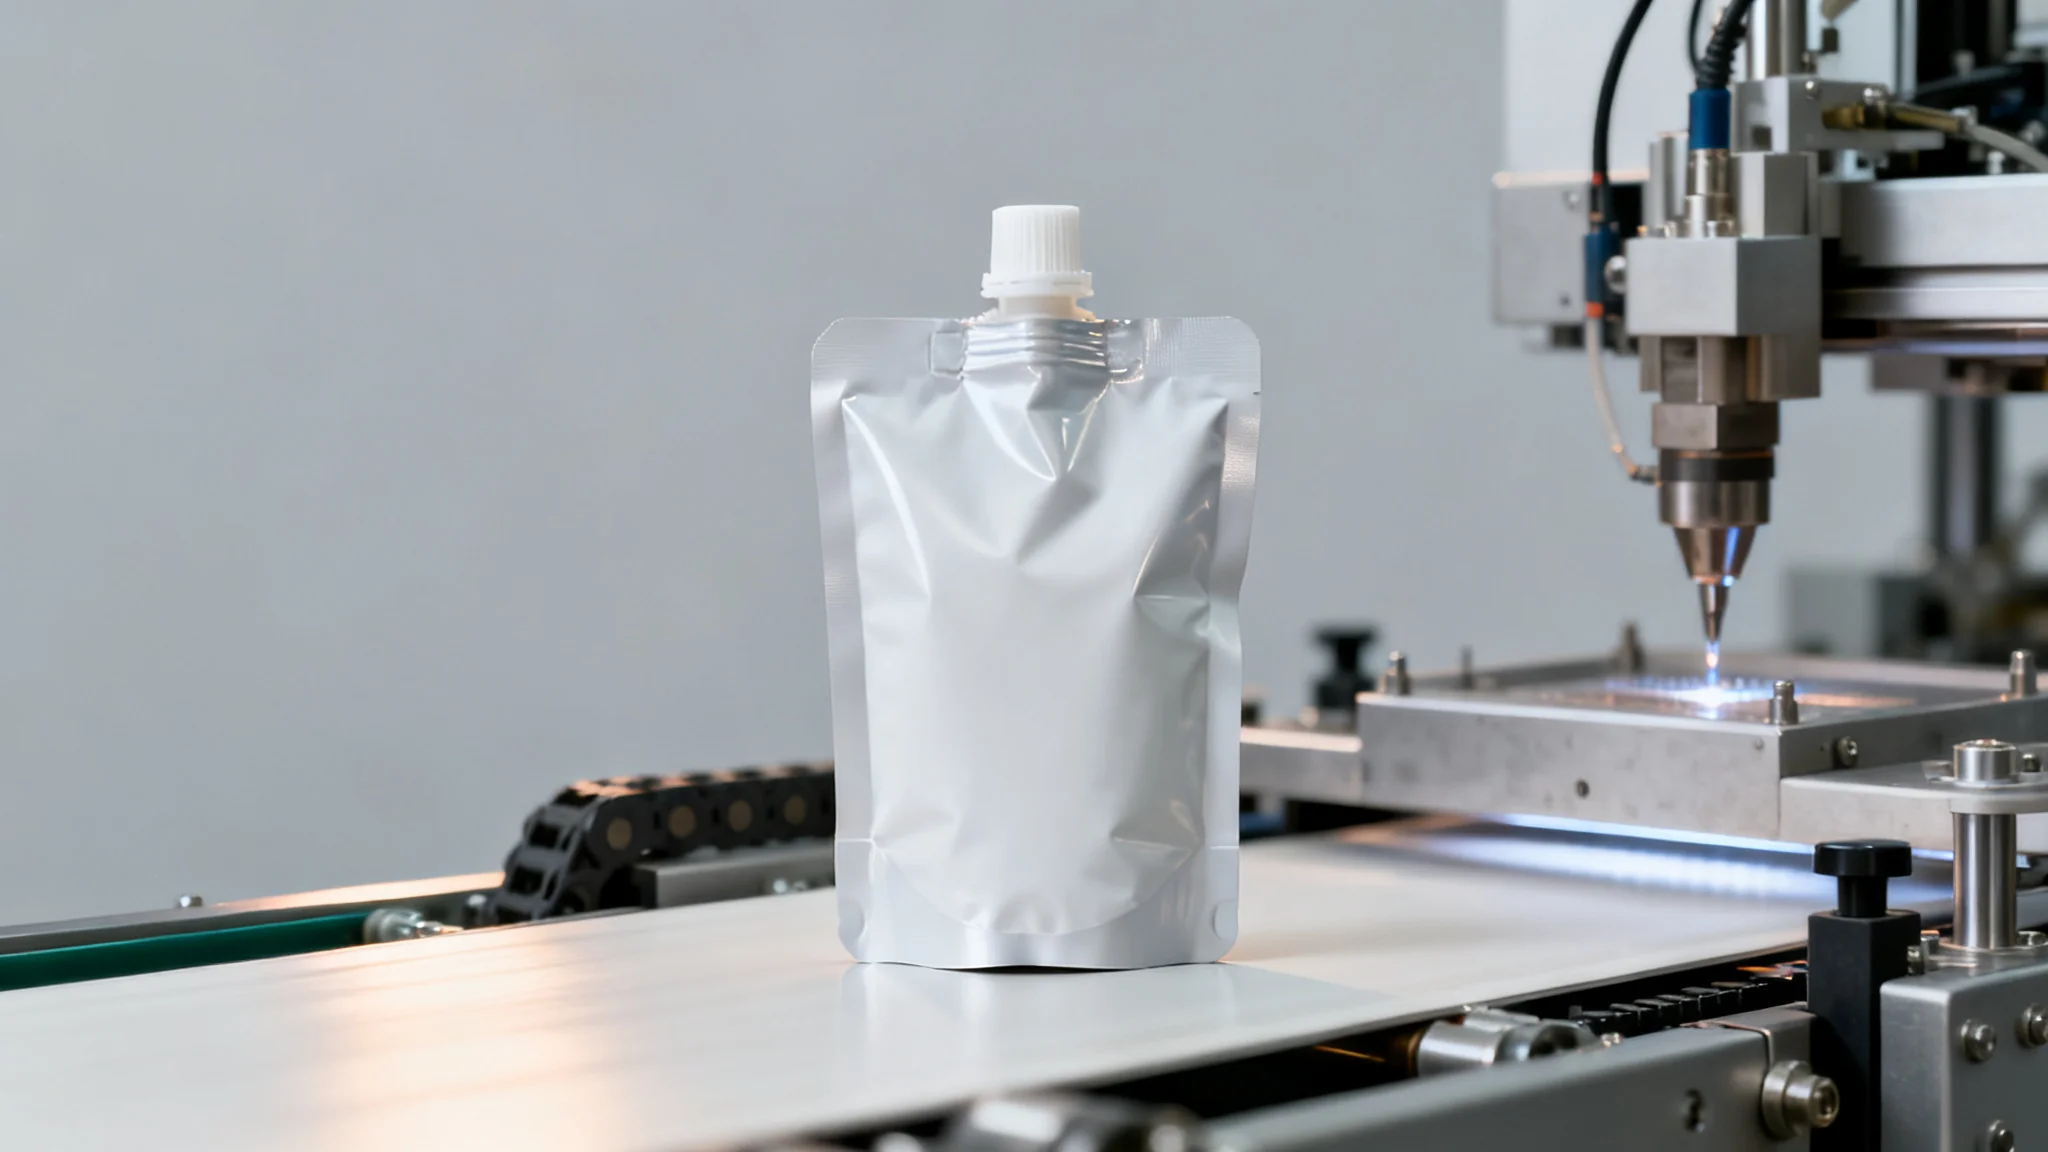
吸嘴的焊接环与膜的热封层是「成对设计」的关系。吸嘴通常是 PP 或 PE 系,膜的热封层要在吸嘴的焊接温度窗口内充分熔融,两者温度窗口错开,焊缝就会偏脆或偏软。工程上的做法是:先拿吸嘴供应商给的焊接温度窗口,再让膜厂确认热封层在该窗口内的热封曲线,两者交集够宽才算匹配。吸嘴座直径与膜的开孔也要配合,开孔过大焊环挂不住、过小则熔料挤压不均,都会留下渗漏通道。材质安全涉及食品接触时,国内按 GB 4806 系列核验,出口订单另按目标市场口径确认。
温度、压力、时间怎么分工?
焊接三参数各有分工:温度决定热封层熔融程度,压力决定熔料贴合与排气,时间决定热量传递是否充分。现场调机的常见误区是把三个参数一起动,结果试不出因果。建议按「先定温、再定压、后定时」的顺序做正交试验:温度以吸嘴窗口的中段为起点,压力以焊环完全贴合、无溢料为限,时间从短到长扫描焊缝强度。每次调整后让焊缝自然冷却再测强度,热态测得的数据偏乐观。冷却速率同样影响结晶度,急冷和缓冷的焊缝强度可能不同,打样时要把冷却条件固定下来。
| 参数 | 主要负责 | 偏高的表现 | 偏低的表现 |
|---|---|---|---|
| 温度 | 热封层熔融 | 溢料、膜面烫伤 | 焊缝发脆、假焊 |
| 压力 | 贴合与排气 | 熔料被挤出、环缝变窄 | 贴合不实、局部空焊 |
| 时间 | 热量传递 | 热影响区扩大 | 熔融不充分 |
检漏方法怎么选?
吸嘴袋的检漏要能覆盖吸嘴座区域,这恰恰是很多常规方法照不到的位置。可行的方法分两类:真空衰减或正压法给出数值化记录,适合写入批次放行文件;水浴加压法直观、成本低,适合产线快速抽检。焊缝强度本身的量化用拉力或爆破方式,可参考 ASTM F88 封口强度试验方法建立厂内基准。注意检漏要在盖子装好之后做,因为旋盖过程可能把原本合格的焊缝压出通道。运输工况有跌落和堆码时,还应按 ASTM D4169 之类的流通体系标准做验证,把焊接薄弱点在出厂前暴露掉。
这套排查思路适用于哪些产线?
适用于所有带吸嘴座的充填封口产线,包括果泥、洗衣液、调味酱等品类,差别只在验证的严格程度。婴儿辅食和蒸煮类产品要把吸嘴座纳入灭菌后复检,普通常温产品按常规抽检即可。不适用的情况是共挤出吸嘴与膜一体成型的工艺,那种结构没有独立的焊接环缝,排查逻辑转向口模与膜泡的配合。如果你的袋型还在选型阶段,可以参考站内的吸嘴袋定制指南先定结构,再回到工艺层面;同类产品案例可看这款婴儿果泥吸嘴袋。
从打样到量产的验证顺序
- 打样阶段做正交试验,固定「温度、压力、时间」的推荐窗口,并记录冷却条件。
- 按推荐窗口做焊缝拉力与爆破抽检,建立厂内基准值,而不是只判合格与否。
- 小批量试产时,在换膜、换吸嘴、开线三个节点各做一次目检加破坏性抽检。
- 量产阶段把检漏纳入批次放行,吸嘴座区域必须被方法覆盖,记录到批次与料号。
行业包装方案的更多场景,见行业包装解决方案总览页。
核心要点
- 先按漏点和失效形态分流,再调参数,每次只动一个变量。
- 吸嘴焊接环与膜热封层按温度窗口匹配,交集够宽才算配对成功。
- 三参数按「温、压、时」顺序做正交试验,冷却条件要固定。
- 检漏必须覆盖吸嘴座区域,且在装盖之后进行。
结论
焊接强度问题的整改路径是固定的:记录失效形态、核对吸嘴与膜的匹配、按顺序做参数试验、用覆盖吸嘴座的检漏方法放行批次。蒸煮与婴儿类产品在这个流程上叠加灭菌后复检,其余品类按常规频次执行。把打样阶段的基准值建起来,量产时的抽检才有可比的锚点,吸嘴袋焊接强度也就从「靠老师傅手感」变成有记录可查的工艺能力。
常见问题
吸嘴座漏液,先查膜还是先查吸嘴?
先查吸嘴与膜的匹配,再看参数。绝大多数吸嘴座渗漏源于两者温度窗口错配或焊接环与开孔尺寸不合,这两项在换料时最容易出问题。确认匹配后仍未解决,再按「温、压、时」顺序做参数试验。吸嘴袋焊接强度的整改如果跳过匹配核对直接调参数,往往多跑两三轮试错。把匹配核对放在整改清单的第一位,是工厂现场最省成本的一个习惯,也是打样轮数最少的一条路径。
焊缝拉力合格,为什么还会漏?
拉力合格不代表没有通道。拉力测的是整体强度,而渗漏往往来自焊缝里的个别针孔或夹料点,这些缺陷在拉断前不贡献薄弱面。所以拉力与检漏是两条并行的验证线,缺一不可:拉力确认强度基准,检漏确认完整性。检漏时要覆盖吸嘴座环缝,且在装盖之后取样。
换了一种膜,焊接参数要重调吗?
通常要复核,即使膜看起来规格相同。不同厂家或不同批次膜的热封层配方可能有差异,热封曲线整体平移几度,原有参数窗口就会落在边缘。稳妥做法是把新膜按原参数试焊一次并抽检,落在窗口内则沿用,落在边缘则重做一轮小范围正交试验。换吸嘴同理。
检漏频次怎么定比较合理?
按批次放行做抽样,抽检点覆盖开线、换料和收线三个节点,中间按固定间隔补充。频次没有通用数值,取决于产线稳定性和产品的泄漏后果:婴儿辅食、蒸煮类产品从严,常温产品可适当放宽。关键是每次检漏的样本要与批次号、膜和吸嘴料号关联,出了市场反馈才追得到根。