包装覆膜工艺是软包装后道加工中很容易被忽略、却直接影响货架表现的一道工序。同一张印刷好的薄膜,覆哑光膜还是亮光膜,成品的反光、手感、耐刮擦表现甚至单价都不一样。不少品牌在打样阶段才发现:设计稿很漂亮,成品却因为覆膜选错而显得廉价。本文从工厂视角,把包装覆膜工艺的原理、两类主流膜材的差异和选择方法讲清楚。
一、包装覆膜工艺是什么?为什么印完还要再贴一层膜
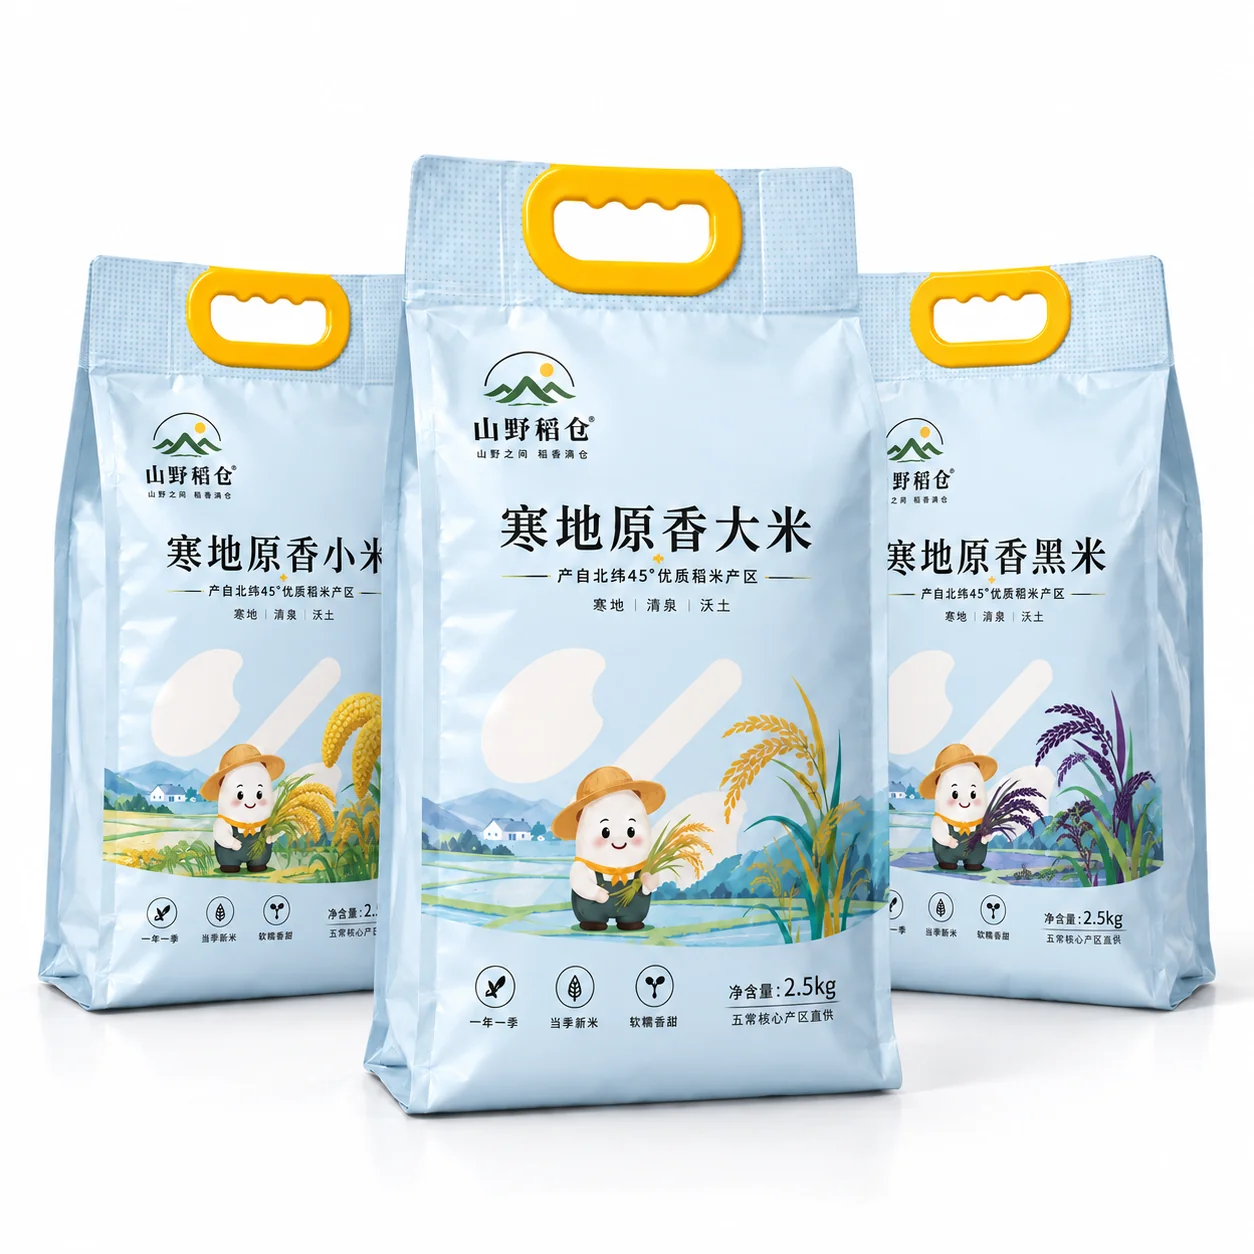
覆膜(后道口语常叫”过膜”)是在印刷完成的薄膜表面再复合一层透明薄膜的工序,行业里也叫表面处理。它的作用有三层:第一是保护油墨,印刷图案若直接暴露在外,运输摩擦、货架翻捡、消费者手指都会让墨层刮花;第二是调节光泽,哑光和亮光的视觉性格完全不同;第三是提升挺度与手感,覆膜后的袋子更挺、更有分量。
需要区分的是,覆膜和结构复合不是一回事。内层复合决定阻隔与强度,可参考包装印刷工艺完全指南;而表面覆膜只解决外观与耐磨问题。覆膜通常在印刷之后、分切制袋之前完成,常见方式有干式覆膜和预涂膜热压覆膜,小批量订单多用预涂膜,省去涂胶与烘干环节。
二、哑光覆膜:质感高级,但对工艺更挑剔
哑光膜表面经过消光处理,反光率低,成品呈现柔和的绒面质感。它在近几年的咖啡、坚果、宠物食品和中高端日化包装里非常受欢迎,原因很直接:哑光能压住大面积纯色和深色,让品牌视觉显得更克制、更贵。哑光的另一个隐性优势是拍照友好,电商详情页和直播镜头下不容易出现刺眼的高光斑。
但哑光也有代价。一是耐刮性相对差,深色哑光表面一旦被硬物划过,划痕发白且比亮光明显,因此自动包装机走膜摩擦大的产品要谨慎;二是成本略高,哑光膜本身价格高于普通亮光膜,消光涂层还会影响上胶控制;三是对油墨与胶水匹配要求高,若残留溶剂偏多,哑光面容易发花或出现局部亮斑。
三、亮光覆膜:色彩鲜艳、性价比高
亮光覆膜是最传统也最通用的选择。它能明显提升墨层的饱和度与对比度,红、黄这类暖色在亮光下更跳,适合零食、糖果、调味品等强调食欲与活力的品类。亮光膜表面致密,耐摩擦、耐折、防水性好,配合自动包装机高速走膜时也更稳定,废品率低。
亮光的短板是廉价感风险:大面积亮光加上强反光,容易让人联想到早期的普通塑料袋。此外亮光面对指纹和油污更敏感,货架翻捡后容易留下痕迹。若品牌调性偏高端,通常做法是局部哑光加局部亮光,兼顾质感与色彩。
四、哑光还是亮光?5个维度帮你决策
1. 产品品类与货架环境。零食、糖果、儿童食品优先亮光;咖啡、茶叶、坚果、宠物食品、日化优先哑光。
2. 品牌调性。想表达克制、天然、质感,选哑光;想表达活力、性价比、促销感,选亮光。
3. 印刷图案主色。深色或大面积纯色配哑光更耐看;彩色插画、写实食物图配亮光更鲜明。
4. 包装方式与摩擦。自动包装机高速走膜、装箱堆码摩擦大的,优先亮光或耐磨哑光。
5. 预算与起订量。预算紧张、小批量试销的,先用亮光跑通;确认市场后再升级哑光。若涉及热封参数调整,可参考热封温度设置指南同步确认工艺窗口。
五、覆膜常见质量问题与验收要点
覆膜环节最常出问题的有三类:一是起泡与隧道,多因胶量不均、烘干不足或膜内残留水分;二是剥离强度不足,表现为边缘起翘、手指能撕开,通常是胶水选型或熟化时间不够;三是光泽不均(发花),与油墨残留溶剂、哑光涂层质量相关。
验收时建议做三件事:用手掌用力摩擦表面20次观察是否掉墨;把袋子对折后摊平,看折痕处是否发白露底;裁一条边缘做180度剥离手测,判断层间结合是否牢固。批量生产前务必上机打样确认,因为覆膜效果与印刷图案、环境湿度、设备状态都相关,样袋通过才代表方案可行。
需要定制覆膜包装袋?华数包装提供哑光、亮光、哑亮组合等多种表面处理方案,可根据品类与预算给出工艺建议。联系我们获取打样与报价,也欢迎访问兄弟站 omopack.cn 了解欧姆包装的出口包装方案。