一、为什么软包装来料检验值得单独建一套标准
很多工厂对五金件、电子料的来料检验做得很细,唯独对包装袋,常常是”点数入库、上线再说”。等到封口漏、袋子分层时,问题已经从一批袋子扩散到一批成品。软包装来料检验值得单独立标准,有两个现实原因。
1. 包装是”到货即投产”,问题会被放大几十倍
一卷复合膜或一批成品袋,通常当天或次日就上灌装机、封口机。包装一旦有缺陷,损失的不只是包装本身:内容物、人工、机时、返工、甚至客户索赔都会叠加。以一个日产 5 万袋的食品厂为例,一条线停机 2 小时排查封口问题,直接损失往往就超过整批包装的采购金额。
2. 检验是成本问题,不是流程负担
把来料检验做成”全检”并不现实,也不经济。真正有效的做法是:挑出少数几个能决定成败的项目,设定可量化的阈值,用统计抽样把风险控制在可接受水平。检验做得好,反而能减少生产线上的反复调试和批量退货,是明确的降本动作。
华数包装在给食品、工业、医疗类客户做包装方案时,都会把”验收标准”写进技术协议的附件里——先约定好怎么判,后面才不会出现”我觉得有问题,工厂说没问题”的扯皮。
二、软包装来料检验的8项必检清单
下面 8 项,覆盖了材料、工艺和外观三个层面,是行业里经过验证的高性价比组合。
1. 厚度与克重:先看偏差,再看均一性
厚度直接影响阻隔、热封和挺度。按 GB/T 6672 用机械测厚仪测量,常见控制要求是平均厚度不低于约定值、单点偏差控制在 ±8%~±10% 以内。需要注意:平均厚度合格的袋子未必好用,如果同一卷膜出现”一边厚一边薄”的横向偏差,上机后会出现热封不匀、袋子歪斜。建议每卷测 5~9 个点(含两端和中间),记录最大最小值。
2. 复合剥离强度:分层是致命缺陷
复合袋靠胶黏剂把各层粘在一起,剥离强度不足就会出现起泡、分层,直接导致阻隔失效。检测方法按 GB/T 8808(T 型剥离)。行业常见内控值是不低于 1.0 N/15mm,对高温蒸煮、水煮类产品,内控值通常提高到 1.5~2.0 N/15mm 以上。剥离测试要特别关注蒸煮后、内容物接触后的强度是否衰减——有些胶黏剂初始强度很好,遇水煮后明显下降。
3. 热封强度与热粘性:封口是最后一道防线
热封强度按 QB/T 2358 测试,普通食品袋常见控制区间在 15~35 N/15mm,重包装、液体包装要求更高。除了强度,还要看”热粘性”(hot tack):即在封口尚未冷却时,封口抵抗内容物冲击的能力。立式包装机上,热粘性差的膜会出现封口被内容物冲开的情况,这一点在高速机型上尤其明显。
延伸阅读:不同材料的热封窗口差异很大,可结合热封温度详解:不同包装材料的热封参数与设置要点一起看。
4. 阻隔性能:OTR 与 WVTR 是否达到约定值
氧气透过率(OTR)与水蒸气透过率(WVTR)是包装保质期设计的核心参数,分别按 GB/T 19789(或 GB/T 1038)与 GB/T 1037(杯式法)测试。氮气、高油脂、易氧化产品关注 OTR;粉末、干货、冻干产品关注 WVTR。判定时要注意测试条件(温度、湿度)必须与技术协议一致——23℃/0%RH 和 38℃/90%RH 的结果可以相差数倍。
5. 溶剂残留与异味:最容易被投诉的一项
复合、印刷环节的溶剂如果烘干不充分,会残留在膜层之间,带来刺激性气味,甚至污染内容物。GB/T 10004 对包装用复合膜袋的要求是溶剂残留总量不超过 5.0 mg/m²,苯类溶剂不得检出。异味判定建议做”空袋嗅辨”:把袋子封口后在 40~60℃ 烘箱中放置 30 分钟,开袋闻味,比常温鼻子凑上去闻灵敏得多。
6. 摩擦系数:上机顺畅与否的隐形开关
摩擦系数(COF)按 GB/T 10006 测试,直接影响卷材在自动包装机上的走膜稳定性和袋子开口性。外/外层摩擦系数一般控制在 0.2~0.4;太低走膜打滑、码垛塌垛,太高走膜阻力大、拉袋变形。如果换了一批膜之后频繁出现拉袋长度不准,先测 COF 再调设备,往往更省时间。
7. 密封性(检漏):模拟真实失效场景
密封性按 GB/T 15171 测试,常用方法包括水中气泡法(目视)、压差法和真空衰减法。对液体、酱料、充气类包装,建议把检漏做成必检项并保留影像记录。抽样时可以专门挑”封口边缘有褶皱、夹料痕迹”的可疑袋,这类位置是漏封的高发区。
8. 印刷外观与套印精度:品牌方的第一印象
印刷检验容易被主观化,建议量化:色差用 ΔE 判定(常规控制在 ΔE ≤ 3 左右,专色按签样比对),套印误差一般控制在 0.2 mm 以内,条码按 ISO/IEC 15416 的等级评定(通常要求 C 级以上可扫)。文字内容、配料表、生产许可编号属于”零容忍”项,必须逐批核对签样。
延伸阅读:色差、套印、溢色的成因与预防,见包装印刷常见质量问题:色差、套印、溢色怎么避免。
三、抽样方案怎么定:别用”抽检5只”糊弄过去
来料检验的公信力来自抽样方案。推荐按 GB/T 2828.1 计数抽样程序,双方约定检验水平(常用一般检验水平 II)和可接收质量限 AQL。实操上的经验配置是:
- 关键项(剥离强度、热封强度、密封性、溶剂残留、文字内容):AQL 0.65~1.0,从严;
- 主要项(厚度、阻隔、套印、色差):AQL 1.5~2.5;
- 次要项(外观轻微瑕疵、划痕):AQL 4.0,从宽。
同时约定”致命缺陷零容忍”:分层、漏封、内容物污染、错版印刷,无论抽样结果如何,一旦出现即整批判退或全选别。
四、8项检验判定阈值速查表
| 检验项目 | 常用方法/标准 | 常见内控阈值 | 不合格后果 |
|---|---|---|---|
| 厚度 | GB/T 6672 | 单点偏差 ±8%~±10% | 热封不匀、阻隔波动 |
| 复合剥离强度 | GB/T 8808 | ≥1.0 N/15mm(蒸煮更高) | 分层、阻隔失效 |
| 热封强度 | QB/T 2358 | 15~35 N/15mm | 封口开裂、渗漏 |
| 氧气透过率 OTR | GB/T 19789 | 按协议值 | 氧化变质、变色变味 |
| 水蒸气透过率 WVTR | GB/T 1037 | 按协议值 | 受潮结块、霉变 |
| 溶剂残留 | GB/T 10004 | 总量 ≤5.0 mg/m²,苯类不得检出 | 异味、合规风险 |
| 摩擦系数 COF | GB/T 10006 | 0.2~0.4 | 走膜打滑或拉袋变形 |
| 密封性 | GB/T 15171 | 无渗漏 | 渗漏、投诉、召回 |
表中阈值为行业常见控制区间,实际数值应结合产品特性、机型与保质期目标,写进双方确认的技术协议。
五、把检验结果变成供应商管理资产
检验数据只用来判”收或不收”,是一半的浪费。更有价值的用法是:把每批的实测值做成趋势图,看供应商的过程能力是否稳定。如果某家供应商的剥离强度一直在临界线附近徘徊,即使批批合格,也应该提前预警——它离失控只有一次工艺波动的距离。
建议在采购合同里明确三件事:检验标准与判定阈值、抽样方案与争议复检机制、不合格的责任与赔付口径。这三件事写清楚,来料检验才真正具备约束力。
延伸阅读:供应商的体系能力怎么评估,见怎么判断包装工厂的质量水平?验厂checklist。
把检验项和标准号绑在一起,判定才不会各说各话:食品接触材料相关要求见 GB 4806 系列、包装用复合膜袋可参考 GB/T 10004,标准文本在国家标准全文公开系统检索得到;阻隔类项目送检时注明方法,例如氧气透过率按 ASTM D3985,条件与膜结构一并写进报告。
七、结语
软包装来料检验的本质,是把”包装好不好”从一个主观感受,变成一组可以测量、可以追溯、可以对账的数字。对采购方来说,它减少了停机与索赔;对工厂来说,它减少了扯皮与返工。
华数包装支持客户在订单阶段就把验收标准、抽样方案和判定阈值写进技术协议,并按批次提供厚度、剥离强度、热封强度、溶剂残留等检测数据。如果你的包装还没有一套清晰的来料验收标准,可以从这 8 项开始,先跑三批,再逐步收紧阈值。
延伸阅读:想系统了解复合结构本身,见复合包装袋有几层?每层起什么作用?工厂结构图解。
常见问题
来料检验需要配齐所有设备吗?
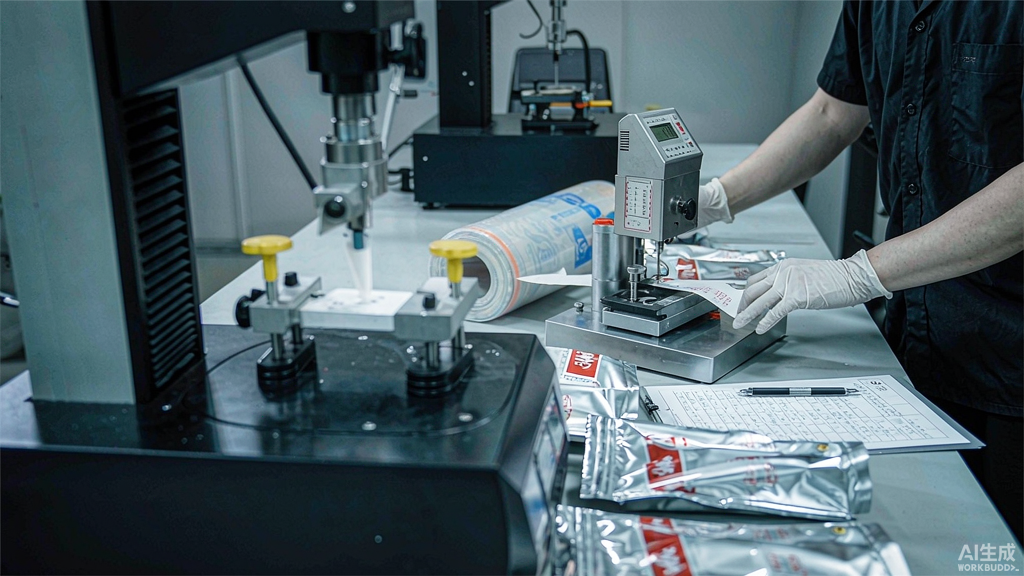
不必。厚度仪、拉力试验机、密封性测试仪、烘箱这四件可以覆盖大部分项目;阻隔性能、溶剂残留、摩擦系数这类低频高成本项目,可以约定由供应商提供每批检测报告(COA),或送第三方机构做周期性验证(如每季度一次)。
小批量订单也要做完整检验吗?
可以按风险裁剪:小批量首单建议做完整项,验证供应商能力;后续批次保留关键项(剥离、热封、密封性、文字内容),其余用 COA 替代。这样检验成本可控,风险也不失控。
检验合格但上机还是出问题,为什么?
最常见的原因是”检验条件与生产条件不一致”:实验室封口参数是理想值,产线速度、温度、压力、内容物温度都不同。遇到这种情况,优先做的是上机小批量验证,而不是继续加严来料检验。