很多包装项目是在量产线上才发现问题的:设计稿里那条很窄的边封在制袋机上压不出来,异形轮廓让材料损耗比预算高出三成,或者烫金位置正好落在折边处。这些返工大多不是审美分歧,而是少了一步包装设计的可制造性审查。它指的是在开版和批量生产之前,由工厂工程师从设备、材料、工艺与公差的角度,把设计稿逐项过一遍。
可制造性审查不是给设计挑毛病,而是把「能不能稳定做出来」和「做出来是否还好看」放在同一张桌子上讨论。审查越早,改动成本越低;等版辊刻好、材料全部进厂再改,代价通常要翻好几倍。有过一次完整的审查流程之后,设计师往往能自己避开大部分坑。
为什么效果图漂亮,量产却出问题
设计软件里,包装是一个没有厚度的平面;到了车间,它是多层复合膜、胶水、油墨、热封刀和张力控制的组合。三件事最容易在中间掉链子。
第一是结构与设备的不匹配。袋型定下来之后,制袋机的封刀位置、拉链安装方式、吸嘴焊接角度都是固定的,设计稿里一个几毫米的偏移在图纸上无所谓,在设备上可能意味着无法成型。第二是材料与工艺的冲突,比如哑光覆膜上做小面积反白字,印刷难度比想象中大得多。第三是公差被忽略:印刷套印、复合涨缩、分切偏差、制袋定位,每一项都有正常波动范围,设计如果按「零误差」来配色和排版,量产必然出问题。
审查的五个维度
一次完整的可制造性审查,通常从五个方向同时看。
结构维度:袋型、尺寸、封边宽度、底部折角、拉链与吸嘴型号是否与现有模具匹配,站立时重心是否稳定,内容物装填后是否出现鼓包。结构不合理往往无法靠调机补救,只能在图纸阶段改。
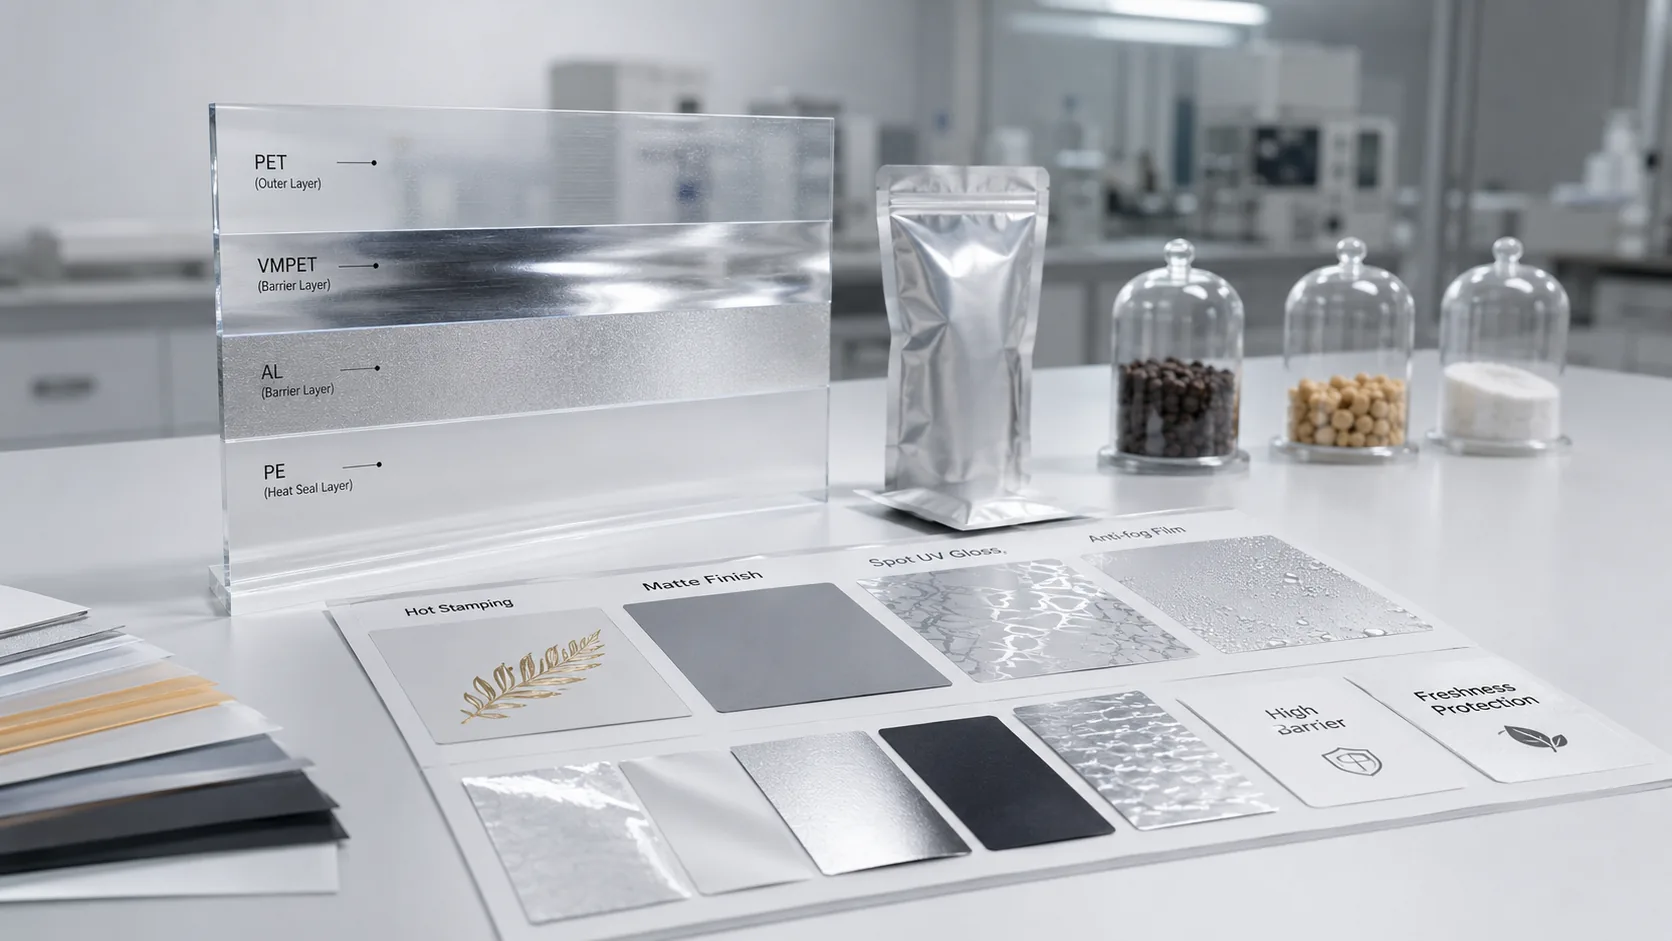
材料维度:阻隔要求、耐温要求、承重要求和成本目标是否互相打架。例如既要高阻隔又要单一材质可回收,就要接受性能折中或者成本上升,这个结论最好在选料前明确。相关思路可以参考复合包装袋层结构说明。
印刷维度:图文距封边和折边是否留有安全距离,最小字号和最小线宽是否可印,专色数量是否超出成本预期,颜色是否跨在折痕上。跨折痕的图案在成品上会变形,这是最常见的视觉落差来源。
制袋维度:易撕口位置、激光打孔、排气阀、提手、圆角半径这些功能元素会不会与封口区冲突。功能元素越多,越需要提前确认设备能否一次成型。
包装与物流维度:装箱数量、外箱尺寸、堆码高度、运输方式决定袋子需要多大的抗穿刺余量,也决定标签信息是否够用。
打样前必须确认的清单
- 袋型、尺寸与封边宽度的最终数值,以及允许的尺寸公差
- 材料结构与总厚度,是否明确各层功能与克重
- 印刷色数、专色清单、最大印幅与图文安全边距
- 最小字号、最小线宽、最小字距是否满足凹印或柔印要求
- 拉链、吸嘴、排气阀、易撕口的型号与位置
- 装填方式、灌装设备与封口条件
- 目标保质期、储存温湿度与运输方式
- 需要的认证与检测项目,例如食品接触材料合规文件
- 装箱数量、外箱规格与条码位置
- 双方确认的样品验收方式与判定标准
最容易出现的三类冲突
第一类是美观与成本的冲突。增加专色、局部哑光、异形轮廓都会推高单价,如果预算固定,就要排优先级,先保证货架上的第一眼识别度。第二类是功能与密封的冲突,易撕口、拉链、透明窗都会削弱封口强度,需要在测试后取舍。第三类是交期与打样的冲突,结构复杂的产品往往需要两轮以上打样,把打样时间留足,比压缩量产周期更安全。
这一阶段最好让设计师和工厂工程师直接对话,而不是通过采购传话。常见包装设计错误里有不少案例,都是信息在层层传递中失真造成的。
工厂提前介入的最佳时机
理想的时间点是在结构草图定稿、视觉设计开始之前。此时模具尚未开、版辊未刻,结构调整几乎是零成本。如果视觉已经做完,也应在打样前完成审查,因为样品一旦确认,后续改动的沟通成本会成倍增加。对于有多个 SKU 的品牌,建议把同一系列的袋型统一评审,共用结构可以显著降低开版费和管理成本。
审查之后留下什么
一次审查应产出一份书面记录:结构参数、材料结构、印刷规范、功能元素位置、验收标准,以及双方确认的样品编号。这份文件不只是本次订单的依据,也是下一次改版、换厂或者扩 SKU 的起点。有了它,新款开发不再从零开始,返工率也会明显下降。
如果你正在准备一款新的软包装,欢迎把设计稿和产品信息发给我们,由工程师先做一轮可制造性评估,再决定是否开版。联系 HASUPACK 包装工程师,审查中的运输与堆码验证可对照 ASTM D4169 的运输包装件性能测试体系;涉及食品接触材料时,可参考 国家标准全文公开系统 中 GB 4806 系列的现行规定。